


Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Jiangsu nickel alloy Co.,Ltd
Во -первых, прицел
Этот стандарт определяет технические требования и методы испытаний для сплава цинкового сплава на никеле с содержанием никеля (массовая фракция) от 5% до 10% (низкий никель) и от 10% до 17% (высокий никель).
Этот стандарт применим к сплавным покрытиям цинка с нулевыми (частями) частями автомобилей, аэрокосмической промышленности и оружия.
Этот стандарт не относится к:
- детали с прочностью растяжения более 1200 МПа или твердостью викерса более 370 HV;
- крепежные элементы (болты, гайки и т. Д.) С качественным рейтингом более 10,9;
- Детали в контакте с магний материал.
Во -вторых, термины и определения
Следующие термины и определения, определенные в GB/T 3138 и GB/T 12334, применяются к этому документу.
Белый туман белый смог
Под действием коррозийной среды белый оксид появляется на микроатлетах покрытия, что вызывает небольшое изменение начального цвета покрытия.
Белая ржавчина белая ржавчина
Под действием коррозийной среды разрушаются слой пленки пассивации и слой герметизации на поверхности покрытия, а слой покрытия коррозируется для образования порошкообразных белых коррозионных продуктов.
Примечание: белая ржавчина обычно считается первой точкой коррозии.
3. Красная ржавчина красная ржавчина
Под действием коррозийной среды поверхностное покрытие деталей разрушается, а матрица коррозируется для формирования точечных (точных) продуктов красной коррозии.
Примечание: красная ржавчина обычно рассматривается как вторая точка коррозии.
В -третьих, логотип покрытия
Метод идентификации
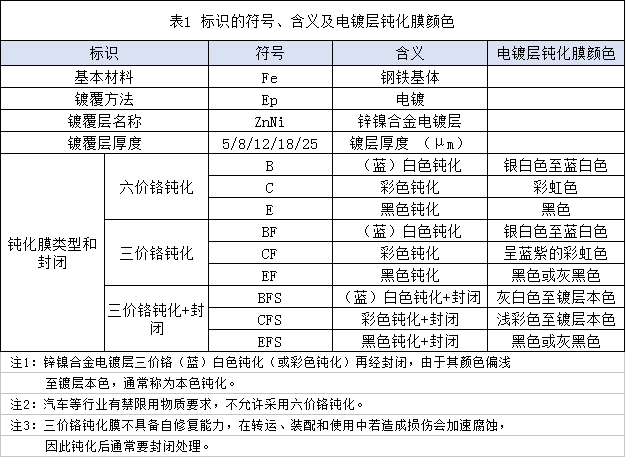
В соответствии с положениями GB/T 13911, состав знаки покрытия следующим образом:
Метод покрытия Этот стандартный № - основанный материал / метод покрытия · Название слоя покрытия и толщины слоя покрытия · Тип пассивированной пленки и символ закрытого знака индикации, а цвет пассивирующей пленки слоя покрытия показан в таблице 1 из этого стандарта.
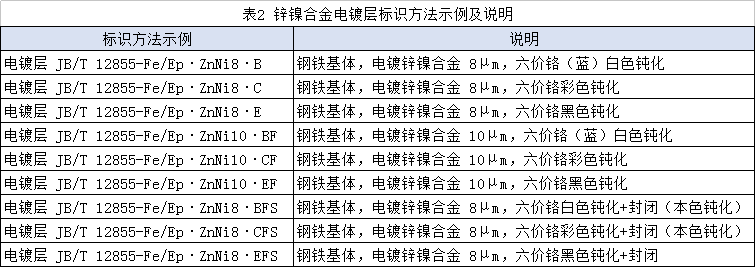
2. Пример идентификации
См. Таблицу 2 для примеров и описаний методов покрытия сплавного покрытия цинка.
В -четвертых, технические требования к покрытию
Появление
1) Общие требования
Покрытие на основной поверхности заготовки является плотным, однородным, гладким и плоским, а цвет каждой партии пассивационной пленки должен быть последовательным. Цвет цинковой сплавой пленки сплавации, как правило, показан в таблице 1.
2) Допустимые дефекты
Дефекты, разрешенные для покрытия, являются:
1 небольшая вода или неровный цвет.
2 Небольшое приспособление разрешено на покрытии несущественной поверхности заготовки.
3 Разница в цвете и глянце той же заготовки, вызванной разницей между основным материалом заготовки и состоянием поверхности.
4 шероховатость и накопление по краям, краям и углам сложных и больших частей, но не должны влиять на качество и производительность сборки.
5 После удаления водорода заготовка цвет пленки после пассивации немного темный или неровный.
6 слепых отверстий (или канавки, прорезь), имеющие диаметр (или ширину) не более 10 мм, что позволяет частичный слой без покрытия на поверхности, имеющая глубину, превышающую диаметр (или ширину); Сквозь отверстие, имеющее диаметр не более 10 мм на глубине больше, чем в два раза больше диаметра, поверхность позволяет частично распределять.
3) Не допускаются дефекты
Дефекты, которые не допускаются в покрытие:
1 Планинг покрытия, пена, обугление, ямы, узелки, пятна, заусенцы, выбросы, шероховатость, выходы и апельсиновую кожуру.
2 дендритные, губчатые и полосатые покрытия.
3 частично без покрытия, за исключением случаев указанного иного.
4 немытая соль для ванны или остатки пассивации.
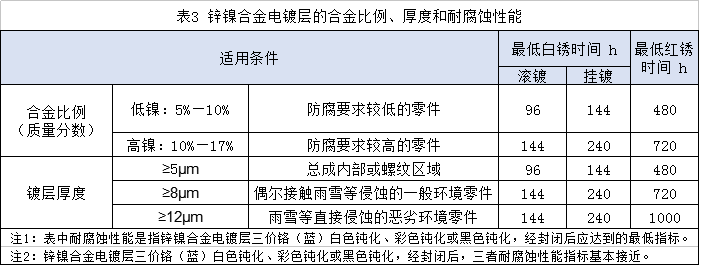
2. Доля сплава, толщина и коррозионная стойкость покрытия
Взаимосвязь между пропорцией сплава, толщиной и коррозионной стойкостью покрытия показана в таблице 3.
3. Сила связи
Слоя на покрытие и базовый металл должны быть хорошо связаны, и не должно быть никаких дефектов, таких как пузыри, падение, очистка и очистка.
4. Коррозионная стойкость
После тестирования с распылением с нейтральным солевом:
1 Позвольте слою пассивации изменить цвет и выглядеть белым туманом.
2 декоративные внешние детали не могут выглядеть белой ржавчиной.
3 не появляющихся заготовки могут иметь белую ржавчину не более 5% площади, но красная ржавчина не допускается.
4 чугунные заготовки могут иметь белую ржавчину не более 5% площади, а красная ржавчина - не более 3% площади.
5 резьбовых участков, которые не видны после установки, позволяют белой ржавчине не более 10% площади и красной ржавчине не более 5% площади.
6 Закрепление, сварка и другие местные детали могут снизить требования для оценки, которые специально обсуждаются между поставщиком и покупателем.
5. Коэффициент трения
Коэффициент трения резьбового крепежа составляет 0,08-0,20.
6. Запрещенные вещества
Когда автомобильные, электронные компоненты и т. Д. Соответствуют требованиям к запрещенным веществам, они должны пассивировать трехвалентным хромом. Содержание гексавалентного хрома в покрытии не должно превышать 0,1 мкг/см2.
7. Тепловая обработка для устранения водородного охлаждения
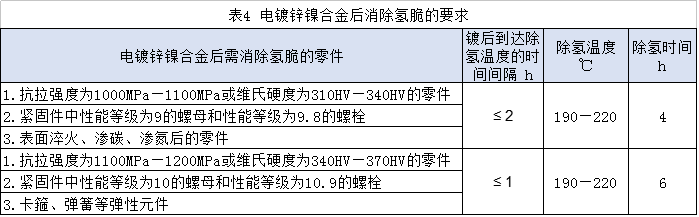
После гальванизации сплава цинка-никеля, если существует необходимость устранения водородного охлаждения, следует выполнять термообработку для устранения водородного охлаждения. Конкретные требования показаны в таблице 4.
Пять, метод испытания на покрытие
Появление
Визуальный осмотр проводился примерно в 500 мм от испытательной поверхности под белым прозрачным светом с или без естественного света.
2. Соотношение сплава
Толщина покрытия и состав сплава (отношение сплава) измеряли одновременно в соответствии с методом измерения, указанным в GB/T 16921.
3. Толщина
Толстый слой покрытия должен быть измерен в соответствии с положениями GB/T 16921.
4. Сила связи
Поместите заготовку с покрытием в сушильную духовку при температуре 330 ° C ± 5 ° C, держите ее в течение 30 минут, затем погрузите заготовку в воду при температуре 20 ° C ± 5 ° C. Через несколько секунд, прищущайте визуальный осмотр. Слоя на покрытие должно быть видно. Дефекты в соответствии с требованиями 6.3.
5. Коррозионная стойкость
Храните заготовку не менее 24 часов после покрытия и нагрейте ее до 120 ° C ± 2 ° C в сухой коробке в течение 1 часа. Когда температура заготовки понижена до комнатной температуры, заготовка отправляется в коробку для распыления солевого распыления, а тест на устойчивость к коррозии проводится в соответствии с методом испытаний нейтрального солевого распыления, указанного в GB/T 10125. Производительность должна соответствовать требованиям Таблица 4; После теста, согласно GB/T, рейтинг составляет 6461, а уровень защиты не должен быть ниже 9.
6. Коэффициент трения
Согласно методу испытаний, указанному в GB/T 16823.3, в соответствии с целью испытаний, метод испытаний в стандартных условиях или особых условиях выбирается, и характеристики крутящего момента измеряются для определения общего коэффициента трения, коэффициента трения между между Нити и трение поверхности подшипника.
7. Запрещены вещества
Содержание гексавалентного хрома в хроматной пленке определяется методом испытаний, указанным в GB/T 9791:
- Сначала определение присутствия хроматной пленки гексавалентного хрома;
- После подтверждения наличия гексавалентного хрома определение гексавалентного содержания хрома в хроматной пленке выполняется.

May 31, 2025
Письмо этому поставщику
May 31, 2025
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.